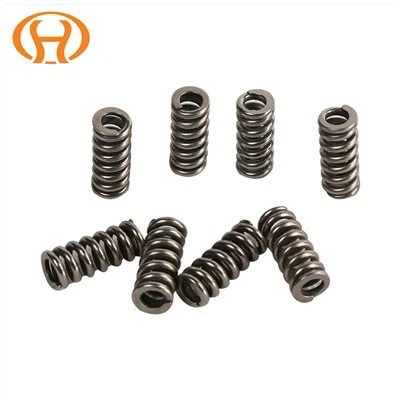
Ze względu na zawartość procesową sprężyny o specjalnym- kształcie, oprócz wywinięcia, zakrzywiona powierzchnia jest wąska, a części są szczególnie zagracone, podobnie jak zawartość formująca kształt, więc formowanie wymaga rdzenia materiał do tłoczenia matrycy, aby był spójny z powierzchnią formującą, co spowoduje strukturę formy. Mały obszar. Projektanci wezmą pod uwagę właściwości sprężyn o specjalnych-kształtach, ale ignorują suw prowadnicy formującej rdzenia wiążącego, ale często występują pewne wady:
1. Rdzeń z materiału prasowanego to złożona powierzchnia profilu, która jest formowana przez odlewanie, a następnie powierzchnia prowadząca jest obrabiana. Po uformowaniu powierzchni obrobionej i powierzchni prowadzącej matrycy występuje błąd szczeliny. Podczas normalnej pracy formy pojawia się lewa/prawa strona rdzenia materiału prasującego. huśtać się.
2. Długość prowadnicy rdzenia z materiału prasującego jest zaprojektowana na 125 mm, a rzeczywista długość prowadnicy wynosi 100 mm. Chociaż mieści się to w zaplanowanym zakresie, występuje pewne podnoszenie o 110 mm, a ruch przekracza efektywną długość prowadnicy 9 mm, a trzymanie rdzenia materiału prasującego jest niestabilne. Wady zakazu pozycjonowania przedmiotu obrabianego.
3. Specjalnie ukształtowana sprężyna - ma wysokość formowania do 100 mm i należy zaplanować specjalną płytę prowadzącą. Nie może być prowadzony przez szczelinę między obrabianą powierzchnią a boczną ścianą matrycy. Jeśli siły nie można skutecznie wyeliminować, po masowej produkcji szczelina prowadząca zwiększy się z powodu -trwałego zużycia, a normalna funkcja prowadnicy formy zostanie wcześniej utracona, powodując w ten sposób niebezpieczne wypadki jakościowe.